Artykuł sponsorowany
Jak żebra, ścianki i odlew wpływają na sztywność żeliwnego korpusu przekładni
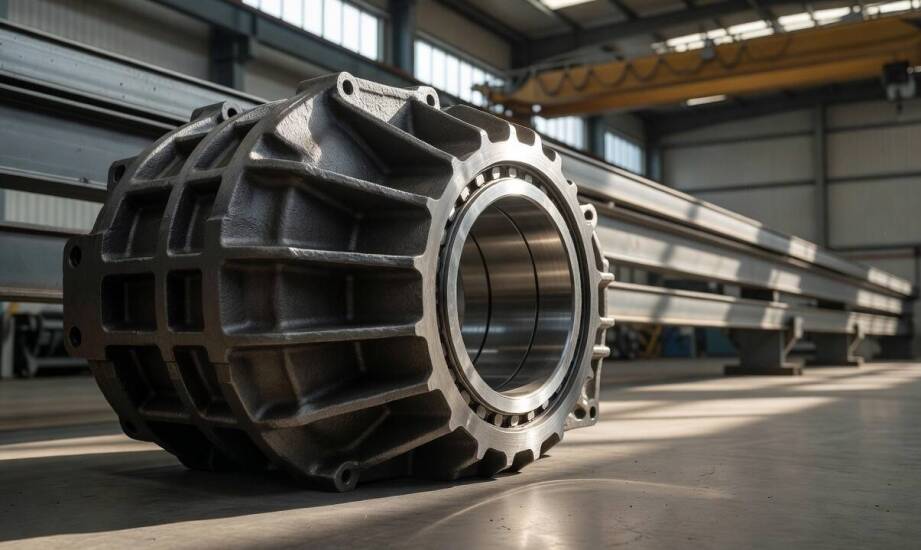
Korpus przekładni żeliwnej pełni rolę głównego elementu nośnego całego zespołu napędowego. Komponent ten utrzymuje stałą geometrię kół zębatych i łożysk podczas pracy ciągłej pod zmiennymi obciążeniami. Odpowiednio zaprojektowany detal skutecznie tłumi drgania powstające w układzie przeniesienia napędu. Ma to szczególne znaczenie w ciężkich warunkach przemysłowych, gdzie maszyny funkcjonują poddawane nieustannym wstrząsom. Odporność mechaniczna takiego rozwiązania opiera się nie tylko na właściwościach samego materiału. Kluczowe znaczenie ma zachowanie rygorystycznego podejścia do procesu tworzenia odlewu już na wczesnym etapie planowania.
Wpływ geometrii odlewu na sztywność i trwałość
Żebra usztywniające zwiększają moment bezwładności przekroju przy minimalnym przyroście masy całkowitej korpusu. Inżynierowie dobierają grubość żebra proporcjonalnie do grubości przyległej ścianki, zachowując odpowiedni stosunek wysokości. Zbyt masywne wzmocnienia mogłyby tworzyć niepożądane węzły cieplne w strukturze materiału. Promień u podstawy żebra łagodnie rozprowadza siły i zapobiega niebezpiecznej koncentracji naprężeń. Taki zabieg zmniejsza ryzyko pęknięć podczas krzepnięcia metalu oraz późniejszej intensywnej eksploatacji w docelowej maszynie.
Grubość ścianek odlewu z żeliwa szarego musi pozostawać możliwie równomierna na całym przekroju. Nagłe zmiany tego parametru powodują nierównomierne stygnięcie metalu wewnątrz formy. Zjawisko to generuje silne wewnętrzne naprężenia, prowadząc ostatecznie do trwałych odkształceń płaszczyzn. Konstruktorzy określają minimalne grubości bazując na normach technicznych oraz wymiarach elementu. Przegrody wewnętrzne zazwyczaj pocienia się nieznacznie względem twardych ścian zewnętrznych.
Środowisko kopalni czy huty wymusza na napędach pracę pod ogromnymi obciążeniami udarowymi oraz w silnym zapyleniu. Prawidłowo wykonana obudowa przekładni musi uwzględniać specyficzne parametry urządzenia, w tym przenoszony moment obrotowy i częstotliwość wibracji. Precyzyjnie przemyślane ułożenie ścianek zapewnia stabilność osi wałów i minimalizuje luzy w łożyskach. Mocna konstrukcja geometryczna zapobiega zniekształceniom, które w skrajnych przypadkach doprowadziłyby do całkowitego zniszczenia mechanizmu zębatego.
Technologia formowania i obróbka wykończeniowa
Tradycyjne formowanie ręczne umożliwia realizację niezwykle skomplikowanych kształtów o znacznych gabarytach. Proces ten daje specjalistom dużą swobodę przy nietypowych, jednostkowych projektach układów napędowych. Z kolei automatyczne maszyny formierskie zapewniają wyższą powtarzalność geometryczną przy seryjnym cyklu produkcyjnym. Dokładność wymiarową surowych odlewów definiuje specjalistyczna norma ISO 8062. Wskazuje ona dopuszczalne odchyłki i naddatki dedykowane konkretnym technologiom odlewniczym, nie opierając się na standardowym układzie tolerancji przewidzianym dla samej obróbki skrawaniem.
Przygotowanie rzetelnego modelu układu wlewowego wymaga zawsze uwzględnienia specyficznego skurczu żeliwa szarego. Osiągnięcie założonych kształtów zależy wprost od praktycznego doświadczenia technologów w prowadzeniu ciekłego metalu. Realizacja zleceń przemysłowych w przedsiębiorstwie Fonder Polska 2 potwierdza, że bieżąca kontrola parametrów masy formierskiej znacząco ogranicza występowanie wad powierzchniowych. Utrzymanie stabilności całego procesu odlewania przekłada się bezpośrednio na mniejszą ilość naddatku materiału pozostawionego do późniejszego usunięcia.
Wyjęcie surowego odlewu z masy piaskowej rozpoczyna wymagający etap obróbki mechanicznej. Operatorzy usuwają nadmiary technologiczne, kształtując docelowe płaszczyzny bazowe oraz gniazda pod łożyska toczne. Zastosowanie nowoczesnych centrów frezarskich CNC i wytaczarek gwarantuje równoległość powierzchni współpracujących z zachowaniem wąskich tolerancji pozycjonowania. Przeprowadzenie precyzyjnego skrawania na odpowiednio usztywnionym odlewie stanowi bezwzględny warunek poprawnego złożenia i cichej pracy mechanizmu.
Niezawodność przemysłowego zespołu napędowego wynika z pełnej spójności koncepcji geometrycznej, technologii odlewania oraz ostatecznej obróbki ubytkowej. Zastosowanie odpowiedniej klasy żeliwa szarego daje inżynierom pożądane właściwości tłumiące. Właściwy stop metalu nie zrekompensuje jednak jakichkolwiek błędów popełnionych na etapie konstrukcji lub na wydziale formierni. Zachowanie rygorystycznych reżimów na każdym etapie produkcji pozwala stworzyć korpus zdolny do bezawaryjnej pracy w najtrudniejszym środowisku operacyjnym.
Kategorie artykułów
Polecane artykuły

Jak kurs niderlandzkiego w Warszawie wspiera rozwój międzykulturowych umiejętności?

Jak parametry siatki panelowej wpływają na trwałość ogrodzenia w wilgotnym klimacie

Kiedy warto skorzystać z pomocy prawnika przy rejestracji działalności gospodarczej?
